ÜRETİM KABİLİYETLERİ
Kayar otomatla parça üretimi
Star tezgâhlarında çubuktan beslenen, tornalama ve canlı takım operasyonlarının birlikte değerlendirildiği üretim yaklaşımı.
Parçaya göre üretim planı.
Kayar otomat, özellikle çubuktan üretime uygun parçaların değerlendirilmesinde öne çıkan bir yöntemdir. Uygunluk yalnızca parça çapıyla belirlenmez: boy, narinlik, malzeme, arka taraf işlemleri ve kontrol gereksinimleri de üretim planını etkiler.
Sayısal kapasite ve teslimat koşulları, kurulu makine donanımı ve parçanın teknik gereksinimleri doğrultusunda teklif aşamasında netleştirilir.
| Başlık | Değerlendirme |
|---|---|
| Uygulama örnekleri | Pimler, kademeli miller, burçlar ve bağlantı parçaları. |
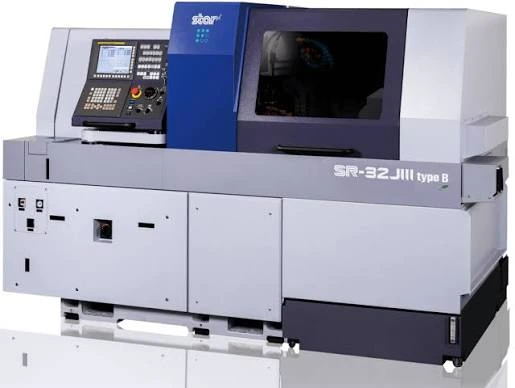
| Tezgâh altyapısı | 3 × Star SR32 Type B, 1 × Star SR38 Type B, 1 × Star SB20. |
| Operasyonlar | Dış ve iç tornalama, delik ve diş operasyonları; canlı takım işlemleri parça ve bağlama koşullarına göre değerlendirilir. |
| Malzeme | Alaşımlı çelik, 304 / 316L paslanmaz ve pirinç. Malzeme kalitesi teknik resimde belirtilmelidir. |
| Tolerans ve yüzey | Teknik resimdeki ölçü, geometrik tolerans ve yüzey gereksinimleri üzerinden değerlendirilir. |
| Adet ve teslimat | Prototip ve seri üretim talepleri; programlama, takım, malzeme ve kontrol gereksinimleri birlikte ele alınır. |
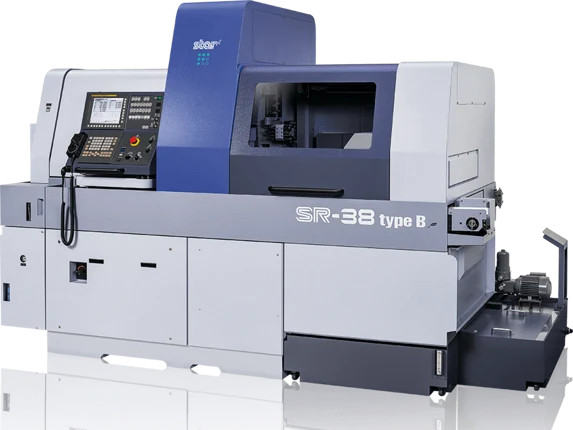
STAR SR38 TYPE B
B ekseni parçaya nasıl bir imkân açar?
B ekseni, canlı takımın yönelimini değiştirir. Böylece parça üzerinde açılı delik ve açılı frezeleme gibi, takımın farklı bir doğrultudan yaklaşmasını gerektiren özellikler işleme planına dahil edilebilir. C ekseni ise iş parçasının açısal konumunu belirler; iki eksenin görevi farklıdır.
Teknik resimde ne aranır?
Delik veya yüzeyin referans eksene göre açısı, konumu, derinliği ve toleransı. Yalnızca model üzerindeki görünüş, ölçüm planı için yeterli olmayabilir.
Operasyon nasıl seçilir?
Takım boyu, tutucu erişimi, çevredeki yüzeyler, parça çıkıntısı ve çarpışma ihtimali birlikte değerlendirilir. Açılı işleme, her geometrinin tek bağlamada üretilebileceği anlamına gelmez.
Ön ve arka tarafta kullanım
SR38 Type B üretici dokümanı, B eksenini ana ve karşı iş mili tarafındaki işleme için tanımlar. Gerçek operasyon sırası parçaya, kurulu takım donanımına ve transfer koşullarına göre belirlenir.
Model özelliği kaynağı: Star Micronics SR38 Type B ürün dokümanı
Örnek operasyonları inceleyin →Sık sorulan sorular
Her ince mil kayar otomat için uygun mudur?
Boy ve çap ilişkisi, bağlama koşulları, malzeme ve işlem sırası birlikte incelenmelidir. Teknik resim olmadan kesin bir yöntem seçimi yapılmaz.
Model adı işlenebilir çapı kesin olarak belirtir mi?
Makinenin kurulu donanımı, kılavuz burç ve besleme koşulları önemlidir. Parçanızın kapasite uygunluğu teklif aşamasında ayrıca değerlendirilir.